 TJTENG
国内整车厂A公司
变速箱花键规
- 课题
- 确保新变速箱产线花键齿形的测量精度
- 解决
- 基于2D图纸的定制量规设计,±3μm精密加工
- 成果
- 量产检验时间缩短30%
TJTENG是 测量仪/夹具及机械零部件制造公司生产外环、内环、保持架等多种测量仪和机械零部件的定制制造及生产。
레이저 마킹
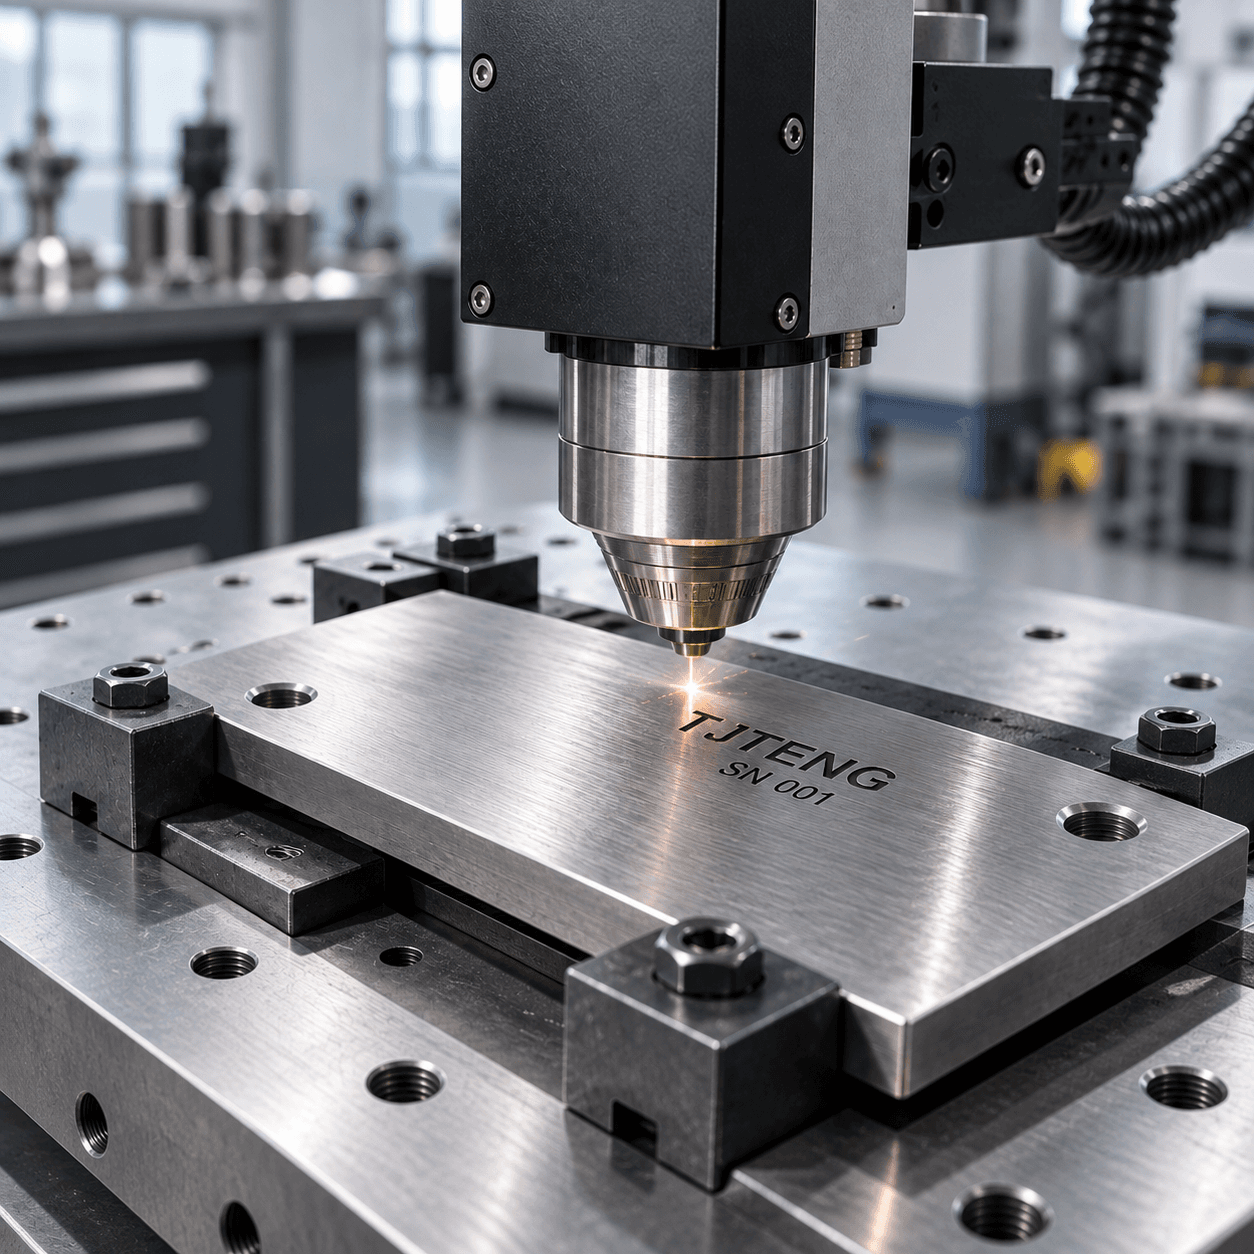
精密激光打标:从金属零件到产品标识 TJTENG 的激光打标服务可将文字、标识、型号名称和序列号等必要信息精确地雕刻到产品和零件表面。我们采用光纤激光器,可对包括不锈钢、铝和黄铜在内的各种金属材料进行打标。此服务适用于识别工业零件、展示产品信息和雕刻品牌标识。 我们会根据材料类型、表面状况和所需表面光洁度,评估合适的加工方法,例如标准打标、黑色打标和深度雕刻。我们还可以根据产品的形状和尺寸,评估加工曲面产品(例如圆柱形零件或管道)的可行性。 请将需要激光打标的产品照片或图纸、材料、数量和待打标内容发送给我们。我们将为您提供报价并评估加工可行性。
베어링 간극 측정(BCT)
轴承间隙测量仪 (BCT) 是一种自动化测量系统,无需拆卸发动机即可通过测量气缸内气压变化来精确计算轴承间隙。 测量原理:它基于气缸内的压力差计算轴承间隙,并在装配状态下提供精确的测量数据。 代际演进:从第一代手动表盘式测量仪,到第二代采用电子表盘以提高精度,再到最新的第三代,实现了基于蓝牙的无线控制和自动化。 主要部件:它由测量主体 (BCT-BODY)、发动机型探头(火花塞杆)、高精度数字表盘以及用于辅助发动机舱操作的双向旋转器组成。
외륜
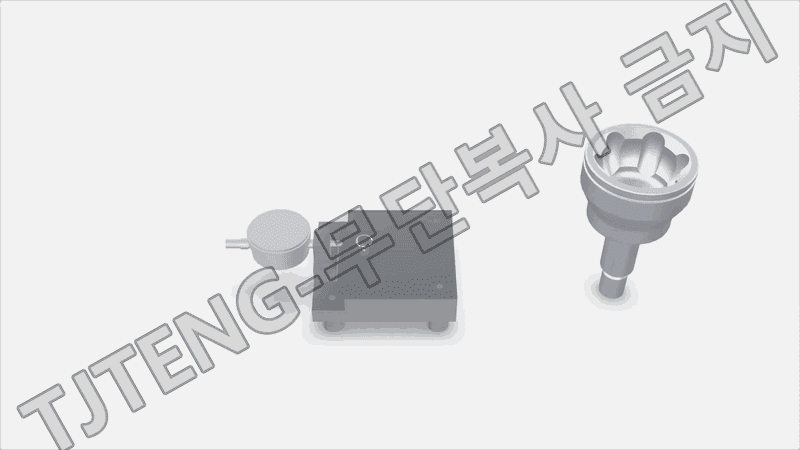
(外圈)轨道式外径同心度测量仪是一种比较测量夹具,它能够快速、重复地验证外径相对于外圈轨道的同心度和偏心度。 轨道式同心度的管理至关重要,因为轨道(即实际功能表面)决定了旋转中心。轨道中心与外径中心之间的偏差会导致装配后旋转过程中偏心度增大、跳动增大、振动和噪音增加、接触面不均匀以及耐久性降低。因此,管理外径值以及外径相对于轨道的对准情况与产品质量直接相关。 测量原理是以轨道表面为参考轴,读取外径偏心度作为旋转位移。首先,使用合格产品作为样品母件来设定夹具的参考条件。将待测外圈放置在专用凹槽中,在特定条件下,轨道部分由专用接触面支撑,形成参考轴。在此状态下,将千分表或数字指示器放置在外径测量零件上,旋转零件并读取最大读数和最小读数之间的差值,即可确定外径相对于轨道参考点的偏心率。 这种现场同心度检测夹具无需精密测量设备,即可在加工过程中快速验证轨道参考点的同心度,并可以及早发现外径加工过程中
외륜
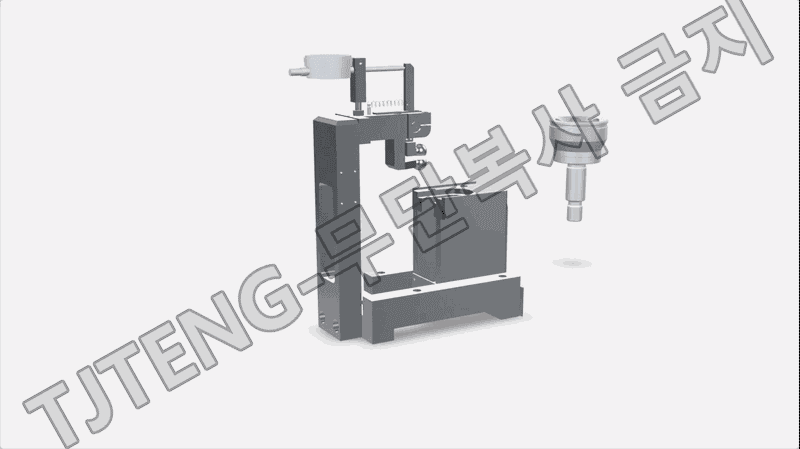
(外圈)轨道中心位置测量装置是一种比较测量夹具,用于验证外圈轨道中心位置(中心位置)相对于参考位置是否正确。 使用合格样品作为标准样品,将量规归零。然后将待测外圈放置并固定在专用凹槽中。接着,将专用接触器(探针/钢球)与轨道部分接触,根据位置偏差读取量规位移,从而判断是否合格或是否存在相对偏差。
从咨询到交付与售后支持,全部在一处完成。中间不外包,一站式负责到底。
接收图纸与测量需求并协商规格
定制量规的2D图纸设计与评审(必要时进行3D建模)
CNC·磨削等±μm级加工
三坐标测量机(CMM)全检·抽检
按期出货并提供维护支持
整理了询价前客户最常确认的问题。
视产品种类而定。夹具·测量仪约需2个月~2个半月,花键规约需3个月,量规类约需1个月。准确交期将在图纸确认后最终确定。
因为是定制生产,以单件生产为主,1~2件的小批量也没有问题。如有需要,也可进行批量生产。
2D图纸(PDF·DWG)与3D数据(STEP·IGES)均可受理。即使没有图纸,只要提供实物样品或测量需求,我们也可提供逆向工程与设计支持。
不仅符合 KS·DIN·ISO 规格,也可按客户内部标准制造。测量范围没有固定值,均按您的零件专门制作,精度提供 0.01mm 与 0.003mm 两种。
如有需要,我们会一并提供检验报告。