 TJTENG
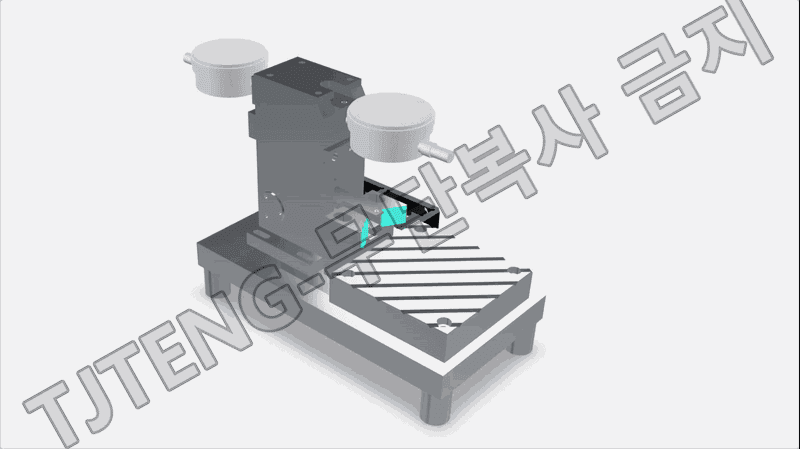
详细说明
保持架窗口宽度和高度测量规是一种专用的对比测量夹具,用于在制造过程中快速验证轴承保持架窗口的宽度和高度。保持架窗口是滚珠或滚子通过并被固定的功能部件。窗口宽度和高度的偏差会导致滚子啮合失效、干涉、间隙增大、噪音和摩擦增加,以及装配性能下降。因此,早期筛查至关重要。
由于冲压/成型工艺条件、模具磨损、毛刺、后处理差异以及热处理和清洗工艺的差异,窗口尺寸容易出现批次间差异。窗口宽度对左右侧壁位置的变化尤为敏感,而窗口高度则可能由于上下角处的变形或毛刺而导致实际功能间隙发生变化。因此,在相同位置和接触条件下进行重复测量比简单的游标卡尺测量更具优势。
测量原理是将保持架稳定地放置在参考面上。使用与窗口位置对齐的参考块和接触器,使窗口的宽度和高度沿预定的参考方向接触。然后使用量规测量由此产生的位移。一侧建立参考位置,另一侧(或从顶部或底部)压紧窗口侧壁或顶部/底部以读取变化,从而减少操作人员用力或角度造成的误差。
操作包括使用经认可的参考件或设定标准件将量规归零,然后将测试件插入相同的安装位置,以验证量规读数是否在可接受的范围内。如有必要,可将保持架旋转到特定角度,以便在相同条件下检查多个窗口,从而及早发现仅发生在特定位置的局部变形或模具磨损不均。
例如,随着模具磨损的加剧,窗口宽度逐渐增大,削弱了滚轮的约束力,并可能导致噪音投诉。使用此夹具定期监测窗口的宽度和高度可以加快模具维护速度并减少缺陷。
暂无详细说明。
产品特点
- 通过固定笼座标准,窗口测量位置保持不变。
- 在相同设置下快速比较窗口宽度和窗口高度的测量结果,使其成为工艺选择的理想选择。
- 参考块和接触结构可减少因操作人员用力差异造成的测量偏差。
- 集成的旋转验证功能可及早发现局部变形、模具磨损不均和毛刺等问题。
| 基本公差 | ±0.003 mm |
|---|---|
| 交货期 | 下单后 3 个月。 |