 TJTENG
詳細説明
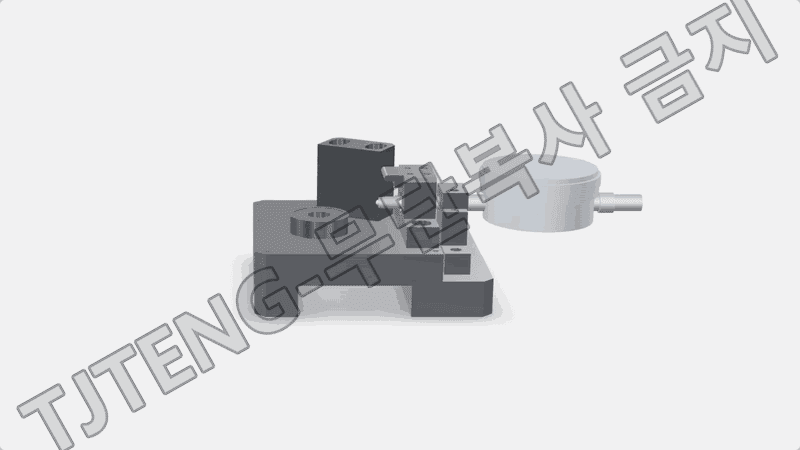
(内輪)外径芯位置測定器は、内輪部品の外径機能面の中心位置が基準軸に対してどのくらい正確に形成されているかをプロセスで迅速かつ反復的に確認する比較測定治具です。ここで、芯位置は単なる直径値ではなく、基準面または基準軸をつかんだときに外径の中心がどこにあるか、すなわち外径が基準に対して偏心しているかどうかを意味する。
内輪で外径中心位置が揺れると、組み立て後回転時に外径が偏心回転し、相手部品との隙間が一定にならずに変化し、ランアウト増加、片摩耗、騒音/振動増加につながります。特に外径が軸受の外部締結またはガイドとして機能する構造では、外径中心位置不良がすぐに組立て整列不良と機能低下につながるため、工程管理項目として非常に重要です。
測定原理は、基準を最初に固定してから外径の中心位置の変化を変位で読み取る方式です。通常、内径または指定基準面を治具から基準として持ち、承認品をサンプルマスターに選定して基準条件を同じにした後、ゲージをゼロ点設定します。以後、測定対象品を同じ方法で安着・締結すると、外径機能面が基準軸に対して偏心している場合、接触子(ボール/プローブ)が押されたり引っ張られ変位が発生します。この変位がダイヤルゲージまたはデジタルインジケータに表示され、必要に応じて部品を回転させ、最大/最小値の差を確認して偏心傾向と大きさを判定します。
治具は、外径接触位置、測定力、着座再現性を標準化し、作業者のばらつきを最小限に抑え、工程で芯位置不良を早期に選別できるように構成されています。
この製品は最新技術を適用して高い精度と信頼性を提供します。産業現場で要求される厳しい測定条件でも安定した性能を発揮し、ユーザーフレンドリーなインターフェースで誰でも簡単に使用できます。
主要特徴
- 外径中心位置を基準軸の観点から確認し、組立てアライメント不良の原因を工程で早期検出することができます。
- サンプルマスター基準の0点設定により、検査基準が明確になり、行間の結果が一致します。
- 専用着座構造で部品装着位置再現性が高く、繰り返し精度を確保します。
- 回転測定時の最大/最小値確認により、偏心方向性と不良傾向を直感的に把握できます。
| 基本適用公差基準(協議可能) | ±0.003 mm |
|---|---|
| 配達スケジュール | 発注から3ヶ月かかります |